激光刀模全解析:从图纸到上机的模切工艺、选材与常见问题

纸盒压不出清晰的折痕、电子辅料切口起毛、标签排废总是带料——很多模切车间的问题,追根溯源并不在模切机上,而在那块看起来不起眼的激光刀模上。作为包装、印刷、电子辅料等行业的基础工装,激光刀模的精度直接决定了成品的一次合格率。泸韵激光刀模(luzhouluyun.com)在长期服务纸品包装与电子模切客户的过程中发现,了解刀模的加工逻辑,往往比反复调机更省成本。本文把激光刀模从设计、加工到上机维护的全流程讲清楚,供采购与工艺人员参考。
激光刀模是什么,与传统刀模差在哪里
激光刀模是先用激光在底板上按图形切出刀缝,再把成型刀线嵌入其中,配合弹跳胶、清废胶条组成的一套模切模具。它与雕刻刀模、蚀刻刀模、腐蚀刀模、圆模(旋转模切)同属模切模具家族,但在适用场景上各有侧重。
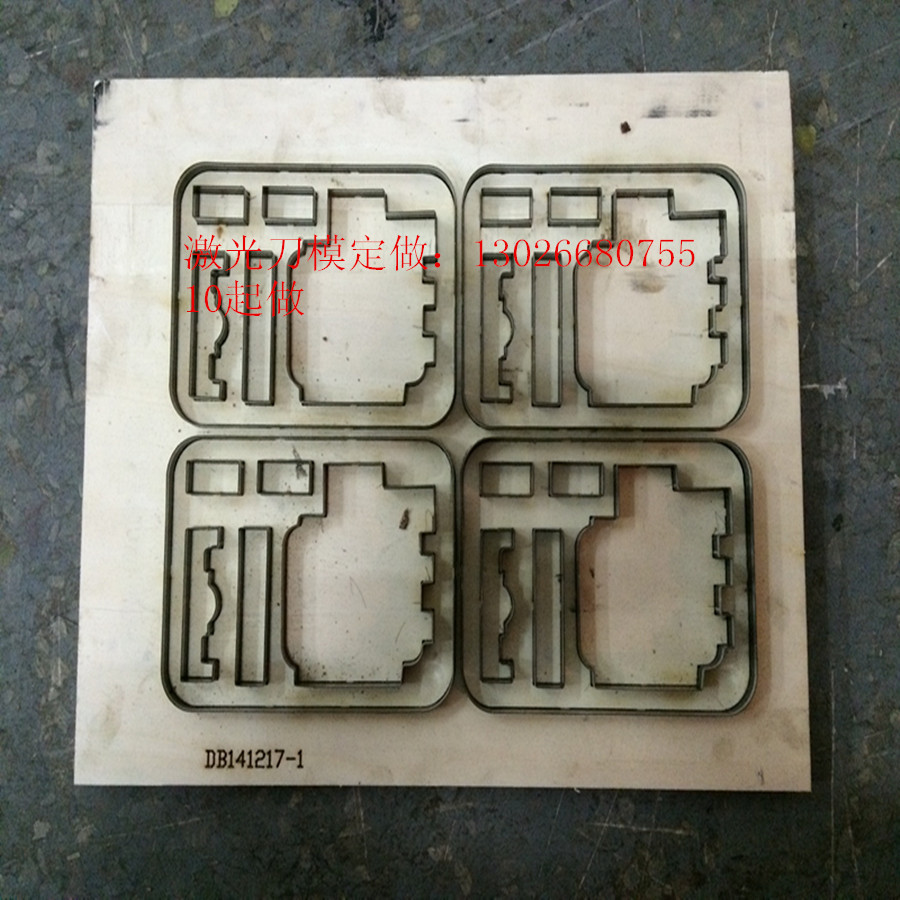
- 加工方式:激光刀模依靠数控激光切割底模,缝宽一致、走线平滑;传统手工锯缝依赖师傅经验,圆角与异形曲线容易产生误差累积。
- 精度表现:常规激光刀模的定位精度可控制在 ±0.10mm 以内,精细电子刀模可做到 ±0.05mm;手工刀模通常在 ±0.2mm 以上。
- 交货周期:配合 CAD/CAM 与电脑弯刀机,激光刀模打样通常 1~2 天可出货,适合短周期、多批次的产品迭代。
- 成本结构:单件小批量时激光刀模更划算;超大批量的简单方形产品,圆模或蚀刻刀模可能更有优势。
简单说,图形越复杂、精度要求越高、批量越碎片化,激光刀模的优势就越明显。
从图纸到上机:激光刀模加工的完整流程
一块合格的激光模切板,背后至少经过八道工序,任何一步偷工都可能在上机时暴露。
- 1. 图纸评审与拼版:确认刀线与压痕线的叠放关系、出血位、产品间距,评估纸张纹向对折痕的影响。
- 2. CAD/CAM 处理与桥位设计:为每个产品设计连点(桥位)与清废方式。桥位太窄,产品易散落;太宽,落料不畅。
- 3. 激光切割底板:按刀线厚度匹配缝宽,保证刀线嵌入时既不过紧导致底板开裂,也不过松造成走位。
- 4. 弯刀成型:电脑弯刀机按图纸弯折刀线,异形曲线一次成型,避免手工折弯的角度偏差。
- 5. 装刀与打桥:将刀线敲入刀缝,用桥位刀或手工留桥,控制刀口高度一致性。
- 6. 装弹跳胶:在刀线两侧粘贴合适硬度的弹跳胶,保证模切后纸张能迅速脱离刀口,减少粘刀。
- 7. 首件试模:上机试压,检查切口是否光洁、压痕是否饱满、尺寸是否落在公差带内。
- 8. 检验与交付:核对刀模编号、产品版本、刀线规格,配套提供压痕线、底模或清废模具。
底板与刀线怎么选,直接决定模具寿命
刀模不是越贵越好,而是材料搭配要与被切材料匹配。以下是常见配置思路:
- 底板:15mm、18mm 优质杨木夹板性价比高,适合常规彩盒与纸箱;桦木夹板密度更均匀,长期跑量变形小;中纤板(MDF)切削面细腻,适合精细电子刀模;亚克力板、电木板、PVC 板多用于高频冲压或要求绝对平整的场景。
- 刀线:常用 2pt、3pt、4pt 规格,刀高有 23.8mm、25.4mm、30mm、50mm 等。纸盒多用 3pt 直刀,齿刀用于透气孔、易撕线,单边刀用于不干胶半切。
- 压痕线:压痕宽度应与纸张厚度成比例,一般取纸厚的 1.5~2 倍,瓦楞纸则需按楞型单独计算,否则容易出现折痕爆裂。
- 弹跳胶:硬度 30~60 度之间选择,纸盒常用中等硬度 EVA,电子薄材则用高回弹硅胶泡棉,排废更干脆。
影响激光刀模精度的五个关键点
- 激光功率与切割速度:速度过快会烧蚀不足形成锥形缝,导致刀线垂直度偏差。
- 缝宽与刀厚配合:过盈量控制在合理区间,是保证刀线不松不裂的前提。
- 图纸版本管理:产品改版频繁的行业,刀模编号与版本号必须与图纸一一对应,避免混用。
- 底模与清废设计:排废路径设计不合理,会在高速模切时造成堵料停机。
- 运输与存放:刀模受潮或受压会导致底板翘曲,未经上机就已失去精度。
哪些行业离不开定制刀模
激光刀模的应用边界远比想象中宽,几乎所有需要"一次成型切割"的行业都会用到:
- 包装与印刷:彩盒、礼盒、手提袋、纸箱、标签、不干胶,是最典型的包装刀模应用。酒类包装对盒型与烫金位置要求高,泸州及周边白酒、食品、调味品企业的礼盒刀模需求尤其集中。
- 电子与通信:电子刀模用于 FPC 外形冲切、导电胶、绝缘垫片、保护膜、双面胶、泡棉的模切成型,对切口毛刺与尺寸一致性要求苛刻。
- 食品与日化:食品纸盒、纸杯盖、标签、纸浆餐具、日用化工包装,涉及食品接触材料时还要考虑切口洁净度与粉尘控制。
- 医药与卫生材料:药盒、说明书、敷料、口罩辅料、膏药贴的模切成型。
- 纺织服装与家具:服装面料、鞋帽、皮革、羽绒制品的裁片刀模,以及人造板、家具贴面、办公家具封边条的模切。
- 汽车与家电:汽车零部件中的内饰隔音棉、密封垫片,家用电器中的绝缘材料、缓冲泡棉。
模切常见问题排查清单
- 压痕爆线:优先检查压痕线宽度是否与纸厚匹配,其次看纸张含水率与纤维方向,最后再调压力。
- 切口起毛、有连丝:多为刀口钝化或刀高不齐,需换刀或重新校平刀口。
- 排废不畅、带料:检查桥位设计与弹跳胶硬度,必要时增加清废模具或加大弹跳胶密度。
- 尺寸漂移:排除底板翘曲与刀线松动,同时确认模切机钢板是否平整。
- 粘刀频繁:多为胶层溢出或弹跳胶老化失去回弹,属于刀模保养问题而非机器问题。
怎样挑选靠谱的刀模厂家
刀模属于定制工装,采购时除了比价,更应关注以下几点:
- 看设备与工艺链:是否具备激光切割、电脑弯刀、自动打桥等成套能力,工艺链完整的厂家交期更可控。
- 看版本管理能力:能否为每个产品建立刀模档案,支持后续翻单与修模。
- 看响应速度:包装行业改版频繁,能否当日响应补单、修刀,直接影响产线停线时间。
- 看本地服务半径:川南及泸州周边企业选择本地刀模厂,送样、试模、急件处理的时间成本更低。
以泸韵激光刀模为例,从刀模定制的前期图纸评审,到激光模切板的加工、上机试模与后续修模,全流程在同一体系内完成,中间环节不外包,出现问题时责任界面清晰,这对赶交期的包装订单尤为关键。
刀模的日常维护与存放
- 下机后清理刀口残胶与纸粉,避免胶质固化后影响切割精度。
- 刀口涂抹防锈油,尤其是湿度较高的季节。
- 竖直或平放于专用货架,严禁堆压,防止底板变形。
- 建立刀模台账,记录使用次数与修模记录,达到寿命上限及时更换。
- 弹跳胶出现永久压扁、开裂时应及时更换,不要等到停机再处理。
常见问题解答
Q:激光刀模一般能用多久?
取决于被切材料与刀线质量。普通卡纸彩盒刀模通常可模切 10 万~30 万次,电子薄材刀模寿命相对较短,需定期检查刀口。
Q:打样和小批量生产适合做激光刀模吗?
非常适合。激光刀模无需开模具钢,图形修改只需重切底板,是小批量、多款式产品的最佳选择。
Q:模切板加工周期一般多久?
常规纸盒刀模 1~2 个工作日,结构复杂的电子刀模或异形礼盒刀模需 2~4 个工作日,具体以图纸复杂度与数量为准。
Q:同一款产品可以只做一块刀模长期翻单吗?
可以,但建议保留原图纸与刀模档案。产品改版后务必同步更新刀模版本,避免新旧混用造成批量报废。
结语
模切环节的效率,很大程度取决于刀模这一"看不见的工序"。理解了激光刀模的加工逻辑、材料搭配与维护要点,采购时就能提出更准确的需求,车间也能减少反复试模的无效损耗。无论是纸盒包装、瓦楞纸箱,还是电子辅料、医疗器械的精密模切,选择一家工艺完整、响应及时的刀模厂家,往往比压低单块刀模的价格更有价值。